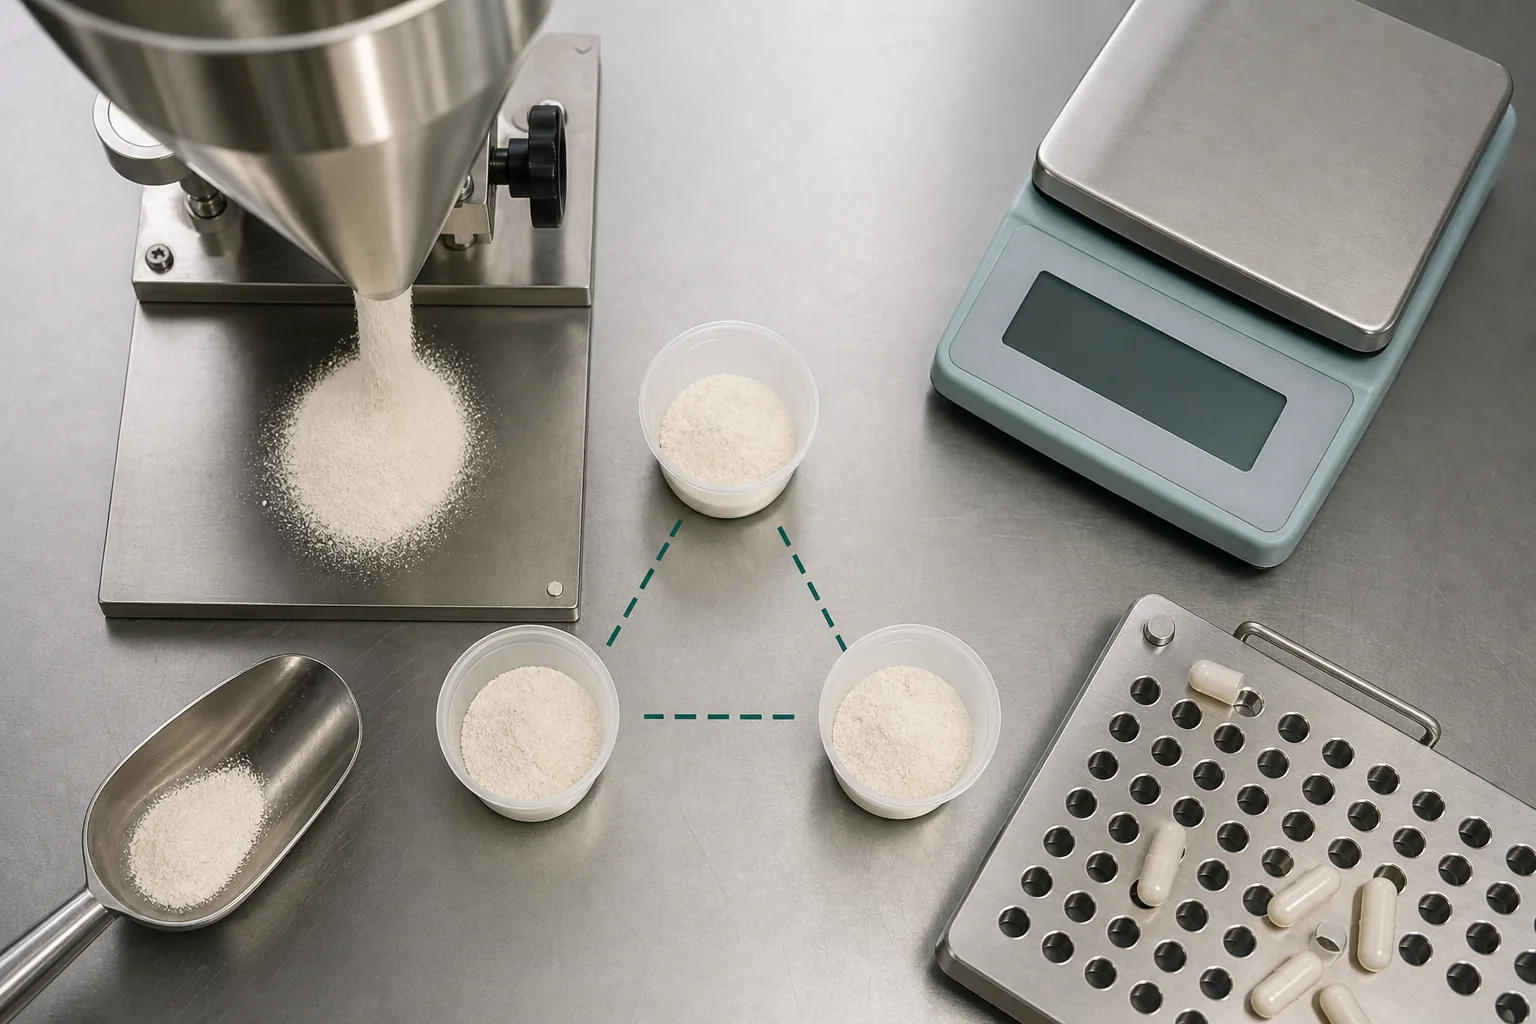
Um pó de fosfatidilserina pode atender a uma especificação de ensaio e ainda assim ter um desempenho ruim em cápsulas. Interrupções de fluxo, descompasso de densidade, comportamento eletrostático, retenção de parede, poeira e segregação podem causar variabilidade no peso de enchimento ou uma mistura não uniforme. Esses riscos são específicos de formulações e equipamentos.
A resposta direta é: não aprove pó de PS para produção em cápsulas a partir de um COA ou de um único funil resultante. Bloqueie o produto e o lote exatos, caracterize o pó no estado recebido, construa uma fórmula representativa, defina um processo de mistura e transferência, amostre entre locais e tempos, e meça tanto a uniformidade da mistura quanto o desempenho em unidades preenchidas. Repita a condição principal em escala representativa antes do lançamento comercial.
Este guia cobre o geral Fosfatidilserina, PS de soja, e PS girassol fontes. Ela não oferece um tamanho universal de malha, densidade, tempo de mistura, limite de aceitação ou garantia de produção. O fabricante deve estabelecer especificações e controles cientificamente sólidos para sua fórmula, equipamentos e mercado.
O que o Piloto Deve Provar
Um piloto útil separa quatro perguntas:
- Identidade material: O exemplo é a mesma fonte, grau, composição e código de produto proposto para fornecimento comercial?
- Manuseio de pólvora: O material pode ser pesado, transferido, filtrado onde apropriado e alimentado sem pontes, poeira ou retenção descontrolada?
- Desempenho da mistura: A fórmula completa atinge e mantém uma uniformidade aceitável por meio da mistura, descarga, transferência e encapsulamento?
- Controle de unidade finalizada: As cápsulas atendem às especificações estabelecidas de peso, composição e qualidade do fabricante durante toda a produção?
A regra da FDA para CGMP de suplementos dietéticos exige que os fabricantes estabeleçam especificações de componentes, em processo e lotes finalizados necessárias para garantir identidade, pureza, concentração, composição e limites adequados de contaminação. Também exige registros mestres de fabricação, lotes e revisão de controle de qualidade. A regra não fornece um único índice de fluxo PS ou tempo de mistura. Esses controles devem vir do conhecimento do processo do fabricante.
Comece com um Resumo de Produto e Processo
Bloquear a identidade comercial do PS
Recorde:
- Entidade legal do fornecedor
- soja, girassol ou outra fonte confirmada
- nome do produto, código e lote
- Base de conteúdo PS e portadora ou matriz
- revisão atual da especificação e COA disponível
- Histórico de embalagem e armazenamento de amostras
- Embalagem comercial proposta
Não termine o desenvolvimento em uma amostra manual que não possa ser conectada à nota citada. Uma mudança na fonte, transportadora, perfil de partículas, aglomeração, secagem ou embalagem pode alterar o manuseio mesmo quando o ensaio principal permanece semelhante.
Descreva o processo da cápsula
Envie ao fornecedor de ingredientes e ao fabricante contratado:
- Tamanho da cápsula e tipo de concha
- Peso de preenchimento alvo e contribuição em PS
- conceito completo de excipiente
- Tamanho do lote e tipo de liquidificador
- Sequência planejada de adição de ingredientes
- Etapas de peneira, fresagem, granulação ou pré-mistura
- Distância de transferência e número de passos de manuseio
- Sistema de alimentação cápsula-máquina
- Faixa de umidade e temperatura
- Embalagem e armazenamento pretendidos
O mesmo pó pode se comportar de forma diferente em um pequeno encapsulador manual e em um encapsulador de alta velocidade. O projeto piloto deve reproduzir o risco comercial, não apenas usar equipamentos de bancada disponíveis.
Etapa 1: Caracterizar a Amostra Recebida
Inspecione sem alterar o material
Antes de condicionar ou fazer triagem, documente:
- aparência e odor segundo métodos controlados
- Integridade do pacote
- aglomerados ou capping
- Material estranho visível
- Temperatura e aclimatação
- Observações relacionadas à umidade
- Comportamento eletrostático ou de poeira durante a abertura
Guarde uma amostra não aberta ou protegida. Se o pó foi exposto a alta umidade ou temperatura, registre-o em vez de tratar a amostra como representante do fornecimento normal.
Meça propriedades relevantes para a aplicação
Dependendo do processo, testes úteis podem incluir:
- Distribuição de tamanho de partícula usando um método definido
- densidade de volume e de derivação
- Umidade ou atividade da água quando justificado
- Fluxo através de um orifício definido
- Ângulo de repouso
- Índices relacionados à compressibilidade
- Comportamento no crivo
- Tendência eletrostática ou retenção de paredes
São ferramentas comparativas, não critérios de aprovação isolados. Um pó pode apresentar fluxo estático aceitável e ainda assim se segregar em uma mistura de baixa dose. Outro pode parecer coeso, mas alimentar consistentemente após uma pré-mistura validada.
Sempre registre o aparelho, método, preparação da amostra, condição ambiental, replicar resultados e operador. "Bom fluxo" não é dado.
Etapa 2: Projetar o Teste de Mistura
Use a fórmula completa
O tamanho, densidade, forma, superfície e proporção das partículas excipientes interagem com a PS. Um teste usando apenas PS não prevê a mistura. Inclua os excipientes reais ou tecnicamente representativos e qualquer auxílio de processamento proposto.
Se a PS for uma fração relativamente pequena da mistura, avalie uma pré-mistura geométrica ou em etapas. Se for uma fração importante, avalie como densidade e diferenças de partículas afetam a descarga e a alimentação. Não adicione uma ajuda de fluxo não aprovada apenas para fazer o teste passar.
Defina a ordem da adição e o ponto final da mistura
Escreva a sequência antes de executar:
- Inspeção de equipamentos e limpeza de linhas
- Identificação dos componentes e verificação de peso
- qualquer etapa de triagem ou desaglomeração
- Formação pré-blend
- Adição de ingredientes restantes
- Tempo de mistura e velocidade
- Descarga e transferência
- Início, meio e fim do encapsulamento
Colete amostras em tempos de mistura justificados se o estudo avaliar o ponto final. O excesso de mistura pode às vezes aumentar a segregação ou exposição ao processo; Não presuma que mais tempo é sempre melhor.
Ambiente de controle e tempo de espera
Registre a temperatura da sala e a umidade relativa, superfícies dos equipamentos, controles de aterramento quando usados, exposição aberta, retenção de mistura e retenção de funil. Inclua pausas realistas caso a produção possa parar.
O piloto deve revelar se uma mistura aparentemente aceitável muda após vibração, transporte ou tempo no funil da máquina.
Etapa 3: Construir um Plano de Amostragem Espacial e Temporal
Uma única amostra no topo do liquidificador não pode comprovar uniformidade. O plano de amostragem deve refletir a geometria do Blender e a questão do processo.
Locais possíveis incluem:
- zonas superior, média e inferior
- próximo e longe do escoamento
- Múltiplas posições ao redor da embarcação
- Início, meio e fim da descarga
- Começo, meio e fim do preenchimento da cápsula
A própria amostragem pode influenciar os resultados. Use um método adequado para ladrões ou validado, defina a massa da amostra, evite perturbar a mistura desnecessariamente e evite contaminação cruzada. Rotule cada amostra com localização exata, sequência, tempo e condição.
Não agrupe todas as amostras antes da análise se o objetivo for detectar diferenças espaciais. Um composto pode esconder a segregação.
Estágio 4: Mistura de Teste e Unidades Preenchidas
Selecione um método adequado para a fórmula
O método analítico deve distinguir e quantificar o PS alvo na mistura ou forma dosística final com especificidade, precisão, precisão e alcance adequados para a decisão. Um método de ensaio de matéria-prima pode não ser transferido diretamente para uma matriz cápsula rica em excipiente.
Confirme a preparação, extração, base de cálculo e expressão do resultado. Inclua controles de método e adequação do sistema de acordo com o procedimento do laboratório.
Avalie o processo, não apenas a média
Resenha:
- Resultados individuais de localização de mistura
- Média, Alcance e Variabilidade
- qualquer localização ou tendência temporal
- Sequência de descarga
- Resultados de peso de preenchimento ao longo da corrida
- Defeitos na cápsula e interrupções da máquina
- Nível do funil e comportamento de alimentação
- Cedência e Reconciliação
- resíduos em liquidificador, transferência, funil e ferramentas
Uma média geral confortável pode disfarçar um início e um fim alto baixos. Investigue tendências em vez de arredondar.
Estabelecer critérios de aceitação específicos de projetos
O fabricante deve aprovar critérios antes do teste, com base em regulamentos, especificações do produto, capacidade do método, conhecimento do processo e a afirmação do rótulo final. Não selecione critérios após ver os resultados.
Este artigo intencionalmente não inventa um desvio padrão relativo universal, faixa de ensaio ou limite de peso de preenchimento. Esses números dependem do produto e do sistema de qualidade controlado.
Estágio 5: Desafio e Ampliação
Repita o processo de liderança com variação realista:
- Densidade normal de entrada ou faixa de perfil de partícula
- Baixa e alta umidade ambiental dentro dos controles da planta
- Mínimo e Máximo de Manutenção Planejada
- Mudança de operador
- Recarga parcial do funil, se usada
- Transferência e vibração representativas
- Equipamentos comerciais ou em escala de engenharia
Compare os resultados da escala com o piloto de bancada. Se o volume da mistura, o preenchimento do liquidificador, o cisalhamento, a descarga ou o avanço da máquina mudarem, justifica por que o processo permanece comparável.
Encerre com:
- Material e fórmula aprovados
- Parâmetros de processo controlados
- Plano de amostragem
- Especificações em processo e finalizadas
- Gatilhos de desvio
- Necessidades de notificação de mudança de fornecedor
- Condições de requalificação
Matriz de Avaliações de Pilotos
| Palco | Evidências | Sinal de espera |
|---|---|---|
| Identidade | Fonte, código, composição, especificação, lote | Exemplo genérico de PS |
| Manuseio recebido | Métodos de condição, densidade, partículas e escoamento | Observação de "Flui bem" apenas |
| Fórmula | Mistura representativa completa | PS testado sozinho |
| Processo | Adição, tempo, velocidade, ambiente, transferência | Técnica do operador não registrado |
| Amostragem | Localizações espaciais e temporais | Uma amostra superior ou compósito agrupado |
| Análise | Método adequado à matriz e resultados individuais | Método de matéria-prima assumido como transferível |
| Encapsulamento | Tendência de preenchimento, defeitos, interrupções, reconciliação | Peso médio apenas |
| Ampliação | Equipamentos representativos e dados de desafio | Resultado do banco declarado pronto para uso comercial |
Compare os lotes dos fornecedores sem confundir variações de materiais e processos
Uma comparação de fornecedores só é útil quando o processo é mantido estável. Amostre as condições da mesma forma, use a mesma fórmula e lotes de componentes, siga uma sequência de adição escrita e execute o mesmo equipamento, tamanho de lote, ambiente e plano de amostragem. Se um candidato for selecionado, desagrupado ou pré-misturado de forma diferente, registre isso como parte do processo proposto, em vez de escondê-lo.
Use amostras codificadas quando possível e inclua uma repetição da condição de incumbente ou centro. Compare dados de densidade e partículas recebidos com os resultados de mistura, descarga, funil e unidades preenchidas. Uma pólvora que ganha uma comparação estática com funil pode ainda se reter no equipamento ou segregar durante a descarga. Por outro lado, um pó coeso pode ter um desempenho aceitável após uma pré-mistura controlada e justificada.
Quando um resultado for diferente, pergunte se a causa é o produto do fornecedor, variação normal do lote, variação analítica ou um fator piloto não controlado. Repita a condição antes de solicitar uma alteração na especificação do fornecedor. Não force observações de desempenho da aplicação na especificação da matéria-prima, a menos que o atributo, método, limite e relação com a qualidade final sejam justificados.
O registro final deve indicar qual produto e lote foram avaliados, qual processo foi necessário, qual variação foi observada e se o fornecimento comercial pode ser controlado por meio de uma especificação de entrada, um parâmetro de fabricação ou ambos. Essa distinção impede que a aquisição rejeite um material viável para um problema de equipamento ou aceite um processo instável porque uma amostra funcionou sem problemas.
Precisa de uma amostra de PS com correspondência de fonte?
A Nutranexa declara um MOQ de 25 kg e 25 kg líquidos por tambor para PS. Compartilhe tamanho da cápsula, preenchimento do alvo, preferência de fonte, grau ou conceito de ensaio, quantidade do ensaio, demanda anual e lista de documentos. Peça a especificação atual e as evidências de COA disponíveis para a amostra exata. Contato de vendas antes do trabalho de piloto, para que a identidade testada possa ser aplicada em cotação e aprovação em massa.
Erros Comuns de Piloto
- Aprovando desempenho da cápsula a partir de um COA de matéria-prima.
- Usando o tamanho da malha como descrição completa da distribuição de partículas.
- Comparando pós de fornecedores após diferentes condicionamentos ou triagens.
- Testando apenas o PS em vez do sistema completo de excipientes.
- Pegar uma amostra no liquidificador ou agrupar amostras que devem permanecer separadas.
- Usar um ensaio de matéria-prima sem verificar a matriz cápsula.
- Revisando apenas o peso médio do ensaio ou do enchimento.
- Ignorando descarga, retenção do funil, vibração e tendências de fim de corrida.
- Ampliando sem igualar o comportamento de preenchimento, transferência e alimentação do Blender.
Como os Fatos Verificados da Nutranexa se encaixam no piloto
A Nutranexa foi fundada em 2013 e opera um campus de 110.000+ m². Seu site mostra rotas separadas de PS geral, soja e girassol, especificações disponíveis e evidências de COA, informações de fabricação e qualidade, imagens de embalagem e despacho, e cooperação em P&D.
Esses fatos apoiam a seleção de fontes e a rastreabilidade da amostra. Eles não estabelecem um perfil universal de partículas, resultado de fluxo, tempo de mistura, desempenho da cápsula ou conformidade com o produto finalizado. Solicite o arquivo atual específico por grau e confirme todos os resultados do processo no sistema do comprador.
Fontes
- eCFR: 21 CFR Parte 111 suplemento alimentar CGMP
- FDA: Guia de Conformidade para Pequenas Entidades para CGMP de Suplementos Alimentares
- FDA: Boas Práticas Atuais de Fabricação para Alimentos e Suplementos Alimentares
Perguntas frequentes
Um COA PS prova que o pó vai funcionar em uma máquina cápsula?
Não. Um COA reporta atributos de qualidade definidos para o material. O desempenho da cápsula também depende do manuseio do pó, da fórmula completa, ambiente, equipamento, transferência, comportamento do funil e controles do processo.
O tamanho das partículas é suficiente para prever a fluidez da PS?
Não. A distribuição de partículas é importante, mas densidade, forma, superfície, umidade, eletrostática, coesão, razão de formulação e equipamentos também afetam o fluxo. Use múltiplas medições mais um teste de processo representativo.
Quantas amostras de blend devem ser coletadas?
Não existe um número universal. O plano deve refletir a geometria do blender, tamanho do lote, descarga, capacidade analítica e risco de segregação espacial ou temporal. Predefina locais justificados e mantenha resultados individuais.
É possível combinar amostras de mistura antes da análise?
Não quando o objetivo é detectar locais não uniformes ou segregação. O pooling pode esconder diferenças. A amostragem composta é apropriada apenas quando responde a uma pergunta justificada separadamente.
O que deveria desencadear um novo piloto?
Origem do material, transportador, grau, perfil de partículas, processo, local, equipamento, fórmula, tamanho do lote ou mudanças na embalagem podem desencadear a revisão. O sistema de qualidade deve definir quais mudanças exigem confirmação ou requalificação.
Conclusão
A aprovação de pó PS para cápsulas exige mais do que um ensaio de passagem e uma amostra de bancada atraente. Caracterizar o material recebido, testar a fórmula completa, controlar o processo, amostrar através do espaço e do tempo, analisar resultados individuais e reproduzir o desempenho em escala representativa.
Essas evidências dão à aquisição uma decisão específica para a fonte e dão à fabricação uma rota controlada do tambor até a cápsula preenchida.
Contato de vendas
Planejando um teste em cápsula ou mistura em pó? Entre em contato com a Nutranexa Sales para solicitar a especificação atual de soja ou girassol PS, evidências disponíveis do COA, detalhes de amostra e informações sobre embalagem para seu piloto de fabricação.
Próximas etapas recomendadas
- Revise o Phosphatidylserine página do produto.
- Comparar Soy PS e Sunflower PS.
- Verifique prova de fabricação e Qualidade e P&D.
Entre em contato com o departamento de vendas para obter documentos do produto
Compartilhe preferência de fonte, aplicação, país e quantidade anual.
Contato de vendas