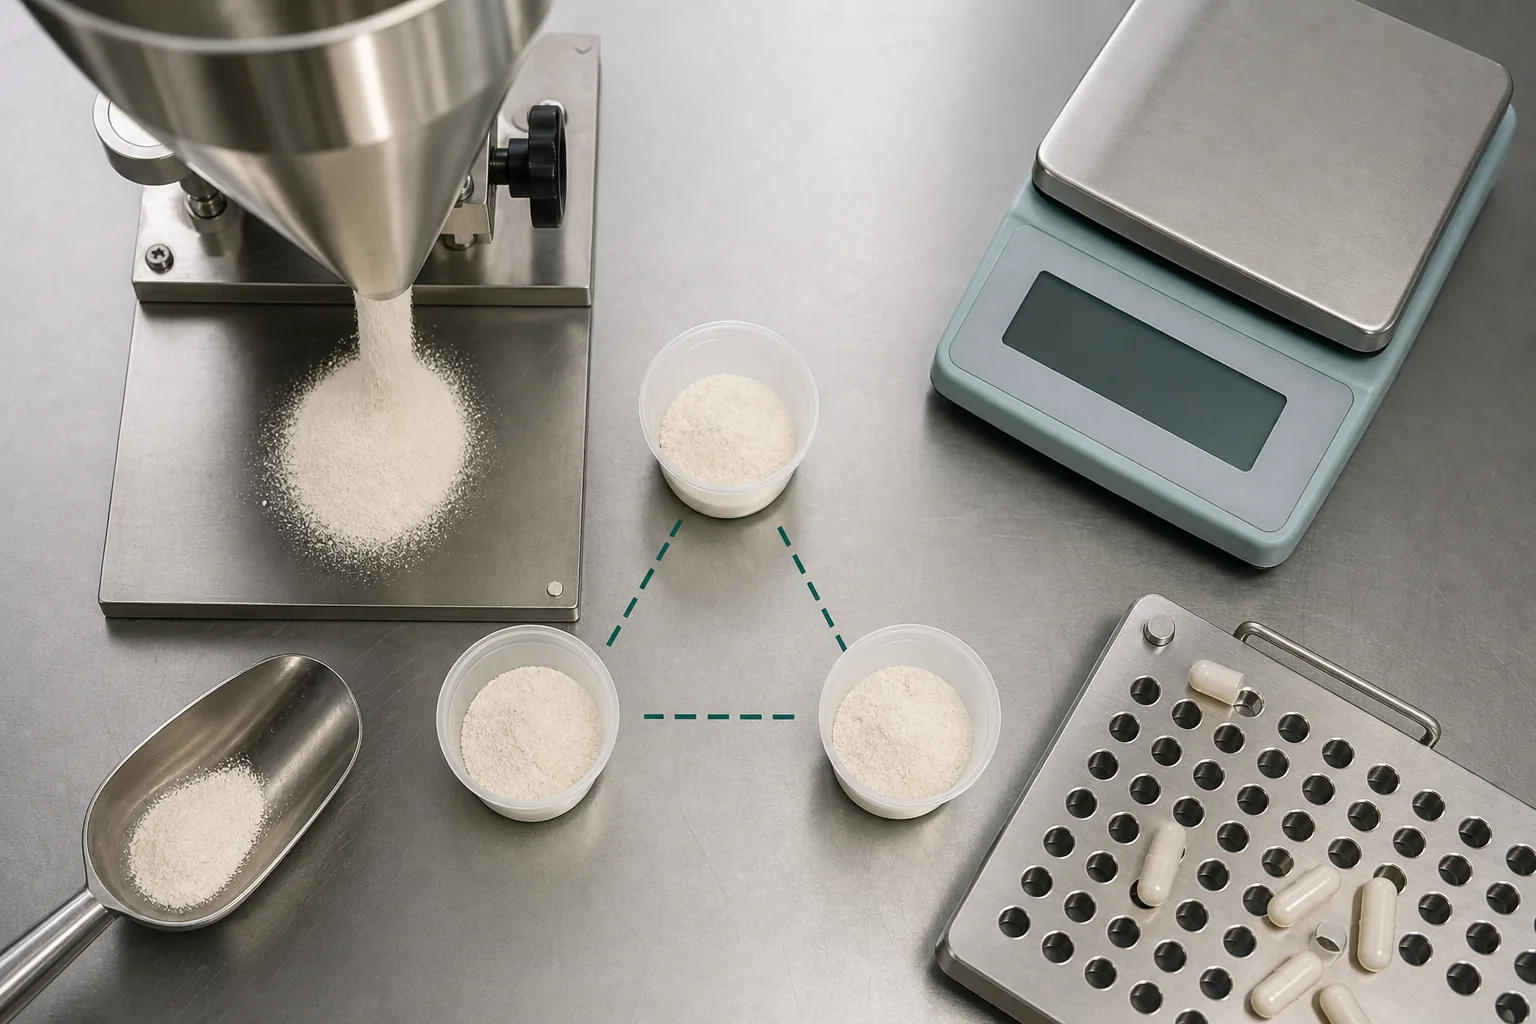
Une poudre de phosphatidylsérine peut répondre à une spécification de test et fonctionner néanmoins mal dans un procédé en capsule. Les interruptions de flux, le décalage de densité, le comportement électrostatique, la rétention des parois, le dépoussiérage et la ségrégation peuvent entraîner une variabilité du poids de remplissage ou un mélange non uniforme. Ces risques dépendent de la formulation et de l’équipement.
La réponse directe est : n’approuvez pas une poudre PS pour la production en capsule à partir d’un COA ou d’un résultat à entonnoir unique. Verrouillez le produit et le lot exacts, caractérisez la poudre à l’état reçu, construisez une formule représentative, définissez un processus de mélange et de transfert, échantillonnez à travers les emplacements et le temps, et mesurez à la fois l’uniformité du mélange et la performance en unités remplies. Répétez la condition principale à une échelle représentative avant la sortie commerciale.
Ce guide couvre les généralités Phosphatidylsérine, PS soja, et Tournesol PS Source. Il ne fournit pas de taille de maillage universelle, de densité, de temps de mélange, de limite d’acceptation ou de garantie de production. Le fabricant doit établir des spécifications et des contrôles scientifiquement solides pour sa formule, son équipement et son marché.
Ce que le pilote doit prouver
Un pilote utile distingue quatre questions :
- Identité matérielle : L’exemple correspond-il à la même source, note, composition et code produit proposés pour la fourniture commerciale ?
- Manipulation de la poudre : Le matériau peut-il être pesé, transféré, tamisé là où c’est approprié, et alimenté sans pont, dépoussiérage ou rétention incontrôlés ?
- Performance du mélange : La formule complète atteindra-t-elle et maintient-elle une uniformité acceptable grâce au mélange, à la sortie, au transfert et à l’encapsulation ?
- Contrôle de l’unité finie : Les capsules respectent-elles les spécifications établies de poids, de composition et de qualité par le fabricant tout au long de la production ?
La règle CGMP de la FDA pour les compléments alimentaires exige que les fabricants établissent les spécifications des composants, en cours de traitement et des lots finis nécessaires pour garantir l’identité, la pureté, la concentration, la composition et les limites de contamination appropriées. Cela exige également des registres de fabrication et de lots ainsi qu’un contrôle qualité. La règle ne fournit pas un seul indice de débit PS ni un temps de mélange. Ces contrôles doivent provenir des connaissances du fabricant sur les procédés.
Commencez par un résumé produit et processus
Verrouiller l’identité PS commerciale
Bilan :
- Entité juridique fournisseur
- soja, tournesol ou autre source confirmée
- Nom du produit, code et lot
- Base de contenu PS et porteuse ou matrice
- Révision actuelle des spécifications et COA disponible
- Historique de l’emballage et du stockage des exemples
- Emballage commercial proposé
Ne terminez pas le développement sur un échantillon de main qui ne peut pas être relié à la note indiquée. Un changement de source, de transporteur, de profil de particules, d’aggloméré, de séchage ou d’emballage peut modifier la manipulation même lorsque le test principal reste similaire.
Décrivez le processus de capsule
Envoyez au fournisseur d’ingrédients et au fabricant sous contrat :
- Taille de la capsule et type de coque
- Poids de remplissage cible et contribution en PS
- concept complet d’excipient
- Taille du lot et type de blender
- Séquence d’ajout d’ingrédients planifiée
- Étapes de tamisage, broyage, granulation ou prémélange
- Distance de transfert et nombre d’étapes de manipulation
- Système d’alimentation capsule-machine
- Plage d’humidité et de température
- Emballage et stockage prévus
La même poudre peut se comporter différemment dans un petit remplissage manuel et un encapsuleur à haute vitesse. La conception du pilote doit reproduire le risque commercial, et non seulement utiliser le matériel de laboratoire disponible.
Étape 1 : Caractériser l’échantillon entrant
Inspectez sans changer le matériau
Avant de conditionner ou de faire un dépistage, documentez :
- Apparence et odeur selon des méthodes contrôlées
- Intégrité du boîtier
- agglomérats ou capping
- Matière étrangère visible
- Température et acclimatation
- Observations liées à l’humidité
- Comportement électrostatique ou poussière lors de l’ouverture
Conservez un échantillon non ouvert ou protégé. Si la poudre a été exposée à une forte humidité ou température, enregistrez-la plutôt que de considérer l’échantillon comme représentatif d’un apport normal.
Mesurer les propriétés pertinentes pour l’application
Selon le processus, des tests utiles peuvent inclure :
- Distribution de taille de particule en utilisant une méthode définie
- Densité de volume et densité perforée
- Humidité ou activité hydrique lorsque justifié
- Écoulement à travers un orifice défini
- Angle de repos
- Indices liés à la compressibilité
- Comportement au tamis
- Tendance électrostatique ou rétention des parois
Ce sont des outils comparatifs, pas des critères d’approbation autonomes. Une poudre peut montrer un écoulement statique acceptable tout en séparant dans un mélange à faible dose. Un autre peut sembler cohérent mais nourrir de façon cohérente après un prémélange validé.
Consignez toujours l’appareil, la méthode, la préparation de l’échantillon, l’état environnemental, la réplique des résultats et l’opérateur. « Bon flux » n’est pas une donnée.
Étape 2 : Concevoir l’essai de mélange
Utiliser la formule complète
La taille, la densité, la forme, la surface et la proportion des particules excipientes interagissent avec la PS. Un essai utilisant uniquement la PS ne prédit pas le mélange. Incluez les excipients réels ou techniquement représentatifs ainsi que toute aide de traitement proposée.
Si la PS représente une fraction relativement faible du mélange, il faut évaluer un prémélange géométrique ou en étapes. Si c’est une fraction majeure, évaluez comment la densité et les différences de particules affectent le débit et l’alimentation. N’ajoutez pas un support non approuvé juste pour faire passer l’essai.
Définir l’ordre d’addition et le point final de fusion
Écrivez la séquence avant de lancer :
- Inspection des équipements et dégagement des lignes
- Vérification de l’identité et du poids des composants
- toute étape de sélection ou de dé-regroupement
- Formation pré-blend
- Ajout d’ingrédients restants
- Temps de mélange et vitesse
- Sortie et transfert
- Début, milieu et fin de l’encapsulation
Prélève des échantillons à des temps de mélange justifiés si l’étude évalue le point final. Un mélange excessif peut parfois augmenter la séparation ou l’exposition au procédé ; Ne supposez pas que plus longtemps c’est toujours mieux.
Environnement de contrôle et temps d’attente
Enregistrer la température de la salle et l’humidité relative, les surfaces des équipements, les contrôles de mise à la terre là où ils sont utilisés, l’exposition ouverte, la tenue de mélange et la tenue de trémie. Incluez des pauses réalistes si la production peut s’arrêter.
Le pilote doit indiquer si un mélange apparemment acceptable change après vibration, transport ou temps passé dans la trémie de la machine.
Étape 3 : Élaborer un plan d’échantillonnage spatial et temporel
Un seul échantillon sur le dessus du mélangeur ne peut pas prouver l’uniformité. Le plan d’échantillonnage doit refléter la géométrie de Blender et la question du processus.
Les emplacements possibles incluent :
- Zones supérieures, moyennes et inférieures
- près et loin de la sortie
- Plusieurs positions autour du navire
- Début, milieu et fin de l’écoulement
- Début, milieu et fin du remplissage de la capsule
L’échantillonnage lui-même peut biaiser les résultats. Utilisez une méthode appropriée ou validée, définissez la masse de l’échantillon, évitez de perturber inutilement le mélange et évitez la contamination croisée. Étiquetez chaque échantillon avec l’emplacement exact, la séquence, l’heure et l’état.
Ne regroupez pas tous les échantillons avant l’analyse si le but est de détecter les différences spatiales. Un composite peut masquer la ségrégation.
Étape 4 : Mélange d’essai et unités remplies
Sélectionnez une méthode adaptée à la formule
La méthode analytique doit distinguer et quantifier la PS cible dans le mélange ou la forme posologique finie avec une spécificité, une précision, une précision et une plage appropriées pour la décision. Une méthode de test de matières premières peut ne pas se transférer directement à une matrice capsule riche en excipient.
Confirmez la préparation, l’extraction, la base de calcul et l’expression des résultats. Inclure les contrôles de la méthode et l’adéquation du système selon la procédure du laboratoire.
Évaluez le processus, pas seulement la moyenne
Critique :
- Résultats individuels de localisation de mélange
- Moyenne, plage et variabilité
- Toute localisation ou tendance temporelle
- Séquence de décharge
- Résultats du poids de remplissage sur toute la course
- Défauts de capsule et interruptions de la machine
- Niveau de trémie et comportement d’alimentation
- Rendement et réconciliation
- Résidus dans le mélangeur, le transfert, la trémie et l’outillage
Une moyenne globale confortable peut masquer un début et un bas de la fin. Étudiez les tendances plutôt que de les arrondir.
Établir des critères d’acceptation spécifiques au projet
Le fabricant doit approuver les critères avant les essais, en fonction des réglementations, des spécifications du produit, des capacités de la méthode, des connaissances du procédé et de la revendication de l’etiquetage finale. Ne choisissez pas de critères après avoir vu les résultats.
Cet article n’invente pas intentionnellement d’écart-type relatif universel, de plage de test ou de limite de poids de remplissage. Ces chiffres dépendent du produit et du système de qualité contrôlé.
Étape 5 : Défi et Échelle
Répétez le processus de conduite avec une variation réaliste :
- Densité normale entrante ou plage de profil particule
- Humidité environnementale basse et élevée dans les centres de contrôle des plantes
- Tenue minimale et maximale prévue
- Changement d’opérateur
- Recharge partielle de la trémie si utilisée
- transfert et vibration représentatifs
- Équipements commerciaux ou à l’échelle de l’ingénierie
Comparez les résultats de l’échelle avec le pilote de paillassage. Si le volume de mélange, le remplissage, le cisaillement, la décharge ou l’alimentation du mélangeur change, justifie pourquoi le procédé reste comparable.
Terminez avec :
- Matériau et formule approuvés
- paramètres de procédé contrôlés
- Plan d’échantillonnage
- Spécifications en cours et finition
- Déclencheurs de déviation
- Besoins en matière de notification de changement de fournisseur
- Conditions de requalification
Matrice de critiques de pilotes
| Scène | Preuves | Signal d’attente |
|---|---|---|
| Identité | Source, code, composition, spécifications, lot | Exemple générique de PS |
| Manipulation entrante | Méthodes de condition, densité, particules et écoulement | Observation du « bien coule » uniquement |
| Formule | Mélange représentatif complet | PS testé seul |
| Processus | Addition, temps, vitesse, environnement, transfert | Technique d’opérateur non enregistré |
| Échantillonnage | Emplacements spatiaux et temporels | Un échantillon de premier plan ou composite regroupé |
| Analyse | Méthode adaptée à la matrice et résultats individuels | Méthode des matières premières supposée transférable |
| Encapsulation | Tendance de remplissage, défauts, interruptions, réconciliation | Poids moyen uniquement |
| Mise à l’échelle | Équipements représentatifs et données de défi | Résultat du banc déclaré prêt à être commercialisé |
Comparez les lots des fournisseurs sans confusion entre les matériaux et les variations de procédé
Une comparaison de fournisseurs n’est utile que lorsque le processus est stable. Échantillonnez les conditions de la même manière, utilisez la même formule et les mêmes lots de composants, suivez une séquence d’addition écrite, et exécutez le même équipement, la même taille de lot, le même environnement et le même plan d’échantillonnage. Si un candidat est sélectionné, décompressé ou pré-mixé différemment, enregistrez-le dans le cadre du processus proposé plutôt que de le cacher.
Utilisez des échantillons codés lorsque cela est possible et incluez une répétition de la condition en place ou du centre. Comparez les données de densité et de particules entrantes avec les résultats de mélange, de décharge, de trémie et d’unités remplies. Une poudre qui remporte une comparaison statique de l’entonnoir peut encore se retenir sur l’équipement ou séparer lors de la décharge. Inversement, une poudre cohérente peut fonctionner de manière acceptable après un prémélange contrôlé et justifié.
Lorsqu’un résultat diffère, demandez si la cause est le produit fournisseur, la variation normale du lot, la variation analytique ou un facteur pilote non contrôlé. Répétez la condition avant de demander un changement de spécification du fournisseur. Ne forcez pas les observations de performance appliquée dans la spécification de la matière première à moins que l’attribut, la méthode, la limite et la relation avec la qualité finale ne soient justifiés.
Le dossier final doit indiquer quel produit et quel lot ont été évalués, quel procédé est nécessaire, quelle variation a été observée, et si l’offre commerciale peut être contrôlée via une spécification entrante, un paramètre de fabrication, ou les deux. Cette distinction empêche l’approvisionnement de rejeter un matériau viable pour un problème d’équipement ou d’accepter un procédé instable parce qu’un échantillon a fonctionné sans problème.
Vous avez besoin d’un échantillon PS compatible avec la source ?
Nutranexa indique un MOQ de 25 kg et 25 kg nets par fum pour le PS. Partagez la taille de la capsule, le remplissage de la cible, la préférence de source, la qualité ou le concept de test, la quantité d’essai, la demande annuelle et la liste des documents. Demandez la spécification actuelle et les preuves COA disponibles pour l’échantillon exact. Contacter le service commercial avant le travail de pilote, afin que l’identité testée puisse être appliquée à la soumission et à l’approbation en masse.
Erreurs courantes de pilote
- Approbation des performances de capsule à partir d’un COA en matières premières.
- Utiliser la taille du maillage comme description complète de la distribution des particules.
- Comparer les poudres fournisseuses après différents conditionnements ou filtres.
- Tester la PS seule au lieu du système complet d’excipient.
- Prendre un échantillon du blender ou regrouper les échantillons qui doivent rester séparés.
- Utilisation d’un test de matière première sans vérification de la matrice capsule.
- Je ne revois que la moyenne du test ou du poids de remplissage.
- En ignorant les décharges, la tenue de la trémie, les vibrations et les tendances de fin de course.
- Mise à l’échelle sans correspondre au comportement de remplissage, transfert et flux du Blender.
Comment les faits vérifiés de Nutranexa s’intègrent au pilote
Nutranexa a été fondée en 2013 et exploite un campus de 110 000+ m2. Son site affiche des itinéraires PS généraux, de soja et de tournesols distincts, les preuves de spécifications et de COA disponibles, les informations de fabrication et de qualité, les images d’emballage et de répartition, ainsi que la coopération R&D.
Ces faits soutiennent la sélection des sources et la traçabilité des échantillons. Ils n’établissent pas de profil universel de particules, de résultat d’écoulement, de temps de mélange, de performance de capsule ou de conformité au produit fini. Demandez le dossier spécifique à chaque grade actuel et confirmez chaque résultat de processus dans le système de l’acheteur.
Sources
- eCFR : 21 CFR Partie 111 complément alimentaire CGMP
- FDA : Guide de conformité des petites entités pour les compléments alimentaires (CGMP)
- FDA : bonnes pratiques actuelles de fabrication pour les aliments et les compléments alimentaires
FAQ
Un COA PS prouve-t-il que la poudre fonctionnera dans une capsule ?
Non. Un COA rapporte des attributs de qualité définis pour le matériau. La performance de la capsule dépend également de la manipulation des poudres, de la formule complète, de l’environnement, de l’équipement, du transfert, du comportement de la trémie et des contrôles du procédé.
La taille des particules suffit-elle à prédire la fluidité de la PS ?
Non. La distribution des particules est importante, mais la densité, la forme, la surface, l’humidité, l’électrostatique, la cohésion, le ratio de formulation et l’équipement influencent également l’écoulement. Utilisez plusieurs mesures ainsi qu’un essai de procédé représentatif.
Combien d’échantillons de mélange faut-il prétendre ?
Il n’existe pas de nombre universel. Le plan doit refléter la géométrie du blender, la taille du lot, le débit, la capacité analytique et le risque de ségrégation spatiale ou temporelle. Prédéfinissez les emplacements justifiés et conservez les résultats individuels.
Peut-on combiner les échantillons de mélange avant analyse ?
Pas quand l’objectif est de détecter des emplacements non uniformes ou la ségrégation. Le pooling peut masquer les différences. L’échantillonnage composite n’est approprié que lorsqu’il répond à une question justifiée séparément.
Qu’est-ce qui devrait déclencher un nouveau pilote ?
La source du matériau, le transport, la qualité, le profil des particules, le procédé, le site, l’équipement, la formule, la taille du lot ou les changements d’emballage peuvent déclencher un examen. Le système de qualité doit définir quels changements nécessitent une confirmation ou une requalification.
Conclusion
L’approbation PS en poudre pour les capsules nécessite plus qu’un test de passage et un échantillon de laboratoire attrayant. Caractériser le matériel reçu, tester la formule complète, contrôler le processus, échantillonner à travers l’espace et le temps, analyser les résultats individuels et reproduire la performance à une échelle représentative.
Ces preuves donnent à l’approvisionnement une décision spécifique à la source et offrent à la fabrication un itinéraire contrôlé du tambour à la capsule remplie.
Contacter le service commercial
Vous prévoyez un essai en capsule ou en poudre ? Contactez Nutranexa Sales pour demander la spécification actuelle du PS en soja ou tournesol, les preuves disponibles du COA, les détails des échantillons et les informations sur l’emballage pour votre projet pilote de fabrication.
Étapes suivantes recommandées
- Passez en revue le Phosphatidylserine page produit.
- Comparer Soy PS et Sunflower PS.
- Vérifier preuve de fabrication et Qualité & R&D.
Contacter le service commercial pour obtenir les documents produits
Partagez la préférence de source, l'application, le pays et la quantité annuelle.
Contacter le service commercial